风电拉挤大梁拉挤成型生产工艺介绍
随着风电行业向大型化、轻量化方向发展,叶片长度不断增加,对主梁等关键结构件的性能要求也越来越高。拉挤成型工艺因其连续生产、纤维含量高、性能稳定等优势,已成为风电大梁主流制造技术。本文将从原材料、工艺流程、关键控制点等方面,系统介绍风电拉挤大梁的生产工艺。
一、原材料体系
风电拉挤大梁通常采用玻璃纤维或碳纤维增强环氧树脂、聚氨酯等体系。纤维需经过浸润剂处理以保证与树脂的界面结合;树脂体系需具备合适的黏度、凝胶时间和反应活性,以满足拉挤工艺的浸渍和固化要求。常用的固化剂、脱模剂、填料等助剂也需严格控制配比。
二、拉挤成型工艺流程
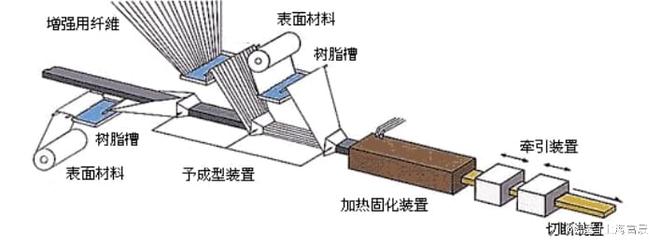
拉挤成型是一种连续自动化生产工艺,主要步骤包括:
- 纱架供纱:将纤维纱锭放置在纱架上,通过张力控制装置保证纤维束均匀喂入。
- 浸胶:纤维束进入浸胶槽,在压力或真空辅助下充分浸渍树脂,确保纤维被树脂完全包裹。
- 预成型:浸渍后的纤维通过预成型模,逐步形成与大梁截面相近的形状,并排除多余树脂和气泡。
- 加热固化:进入加热模具,在设定温度曲线下完成树脂的凝胶与固化反应,形成致密的复合材料。
- 牵引:由牵引机以恒定速度拉出固化后的制品,牵引速度需与固化速度匹配。
- 切割:按定长切割,得到所需尺寸的拉挤板材。
三、关键工艺控制点
- 纤维张力控制:张力不均匀会导致制品直线度差、纤维分布不均,影响力学性能。
- 树脂浸渍质量:浸渍不充分会产生干纤维、孔隙等缺陷,需优化浸胶槽设计和工艺参数。
- 模具温度分布:固化温度曲线直接影响固化度和内应力,通常分为预热区、凝胶区和固化区。
- 牵引速度:速度过快会导致固化不足,过慢则降低效率并可能引起过固化。
- 在线检测:采用超声波、激光扫描等手段实时监测制品外观和内部质量。
四、
拉挤成型工艺为风电大梁提供了高效率、高性能的制造方案。通过优化原材料体系、精确控制工艺参数,可生产出满足大型风电叶片要求的高质量拉挤板材,推动风电产业持续降本增效。
如若转载,请注明出处:http://www.hpphkpk.com/product/20.html
更新时间:2026-11-01 11:16:21